Maquinados CNC
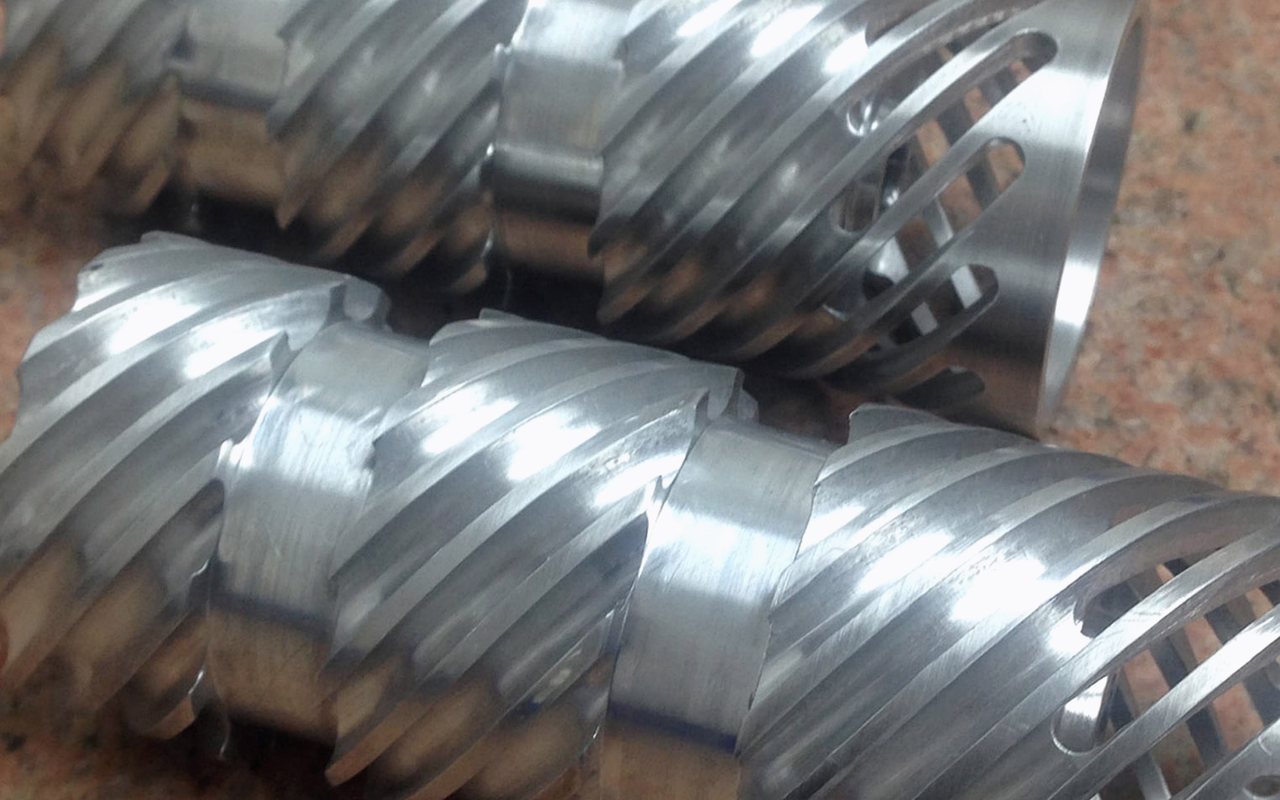
Torneado y fresado por control numérico para piezas que tienen que medir exactamente lo que dice el dibujo, desde una unidad hasta corridas de producción.
Ver el servicioUna pieza maquinada rara vez está lista al salir de la máquina. Le falta dureza, protección contra corrosión, color de identificación o un acabado que la haga deslizar sin desgastarse. En lugar de devolverle la pieza en bruto para que usted persiga a un tercero, coordinamos el proceso completo: el temple se hace en casa y los recubrimientos se gestionan dentro del mismo plazo comprometido.
Temple y revenido en horno propio para aceros herramienta y aleados. Definimos la dureza objetivo según la función de la pieza —no siempre lo más duro es lo mejor— y controlamos el revenido para evitar fragilidad en elementos que reciben impacto.
Anodizado duro y de color para aluminio, pavonado para acero herramienta, niquelado y cromado donde hay desgaste y corrosión, zincado para elementos de sujeción y pasivado para inoxidable después de soldar o maquinar.
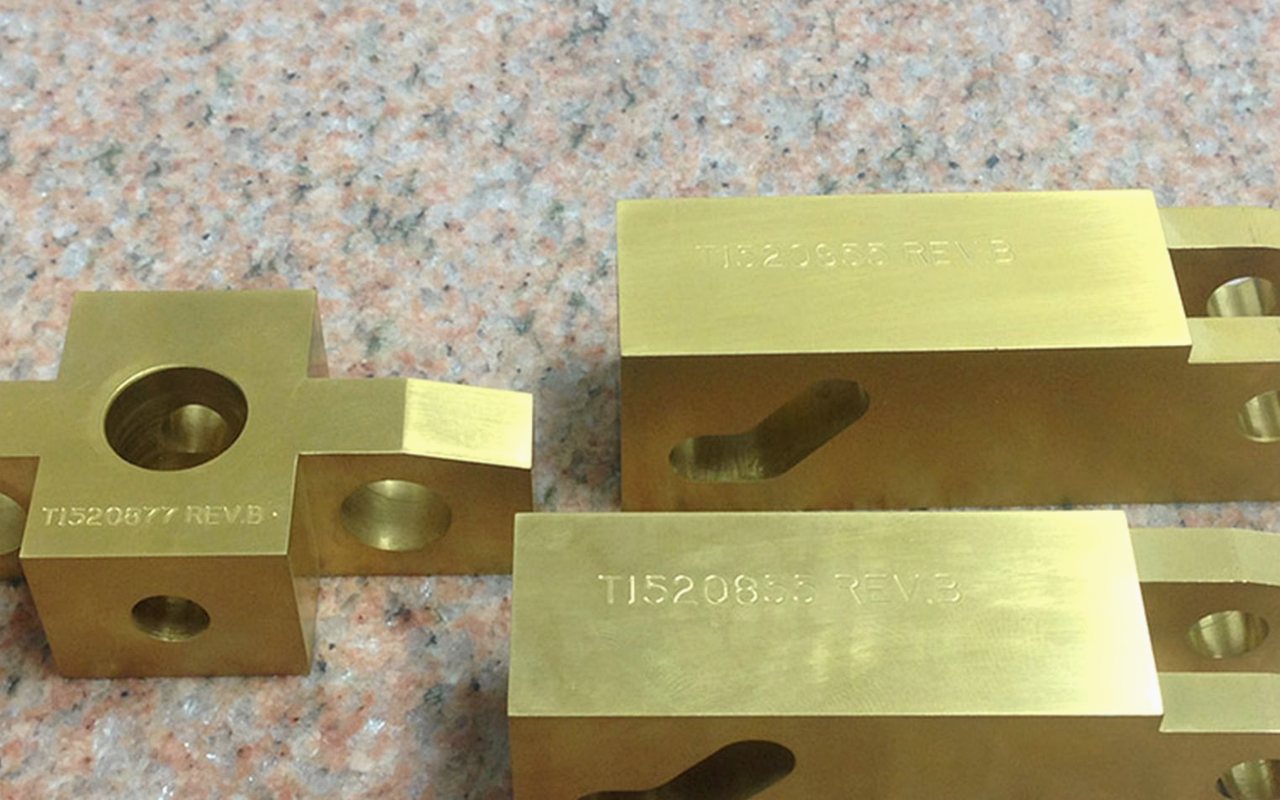
Pintura en polvo en el color que la planta use para identificar equipo, pulido para superficies sanitarias, satinado para reducir reflejo y grabado láser para dejar el número de parte permanentemente marcado.
Un acabado mal secuenciado arruina una pieza correcta. El temple deforma, así que en piezas de tolerancia cerrada se maquina en bruto, se templa y se rectifica después, nunca al revés. El anodizado y el niquelado agregan espesor, de modo que la cota se deja intencionalmente por debajo para que mida bien ya terminada. El pasivado del inoxidable va después de soldar y de maquinar, no antes, porque ambos procesos exponen hierro libre en la superficie. Cuando cotizamos una pieza con acabado, esa secuencia ya está definida, y por eso el tiempo de entrega que le damos es el real.
Sí, y por eso se calcula desde el maquinado. El anodizado duro y el niquelado agregan espesor; dejamos la tolerancia prevista para que la pieza mida bien ya terminada, no antes.
Se lo indicamos en la cotización, porque depende del proceso. En general el temple no altera el plazo y los recubrimientos externos agregan de dos a cuatro días hábiles.
Torneado y fresado por control numérico para piezas que tienen que medir exactamente lo que dice el dibujo, desde una unidad hasta corridas de producción.
Ver el servicio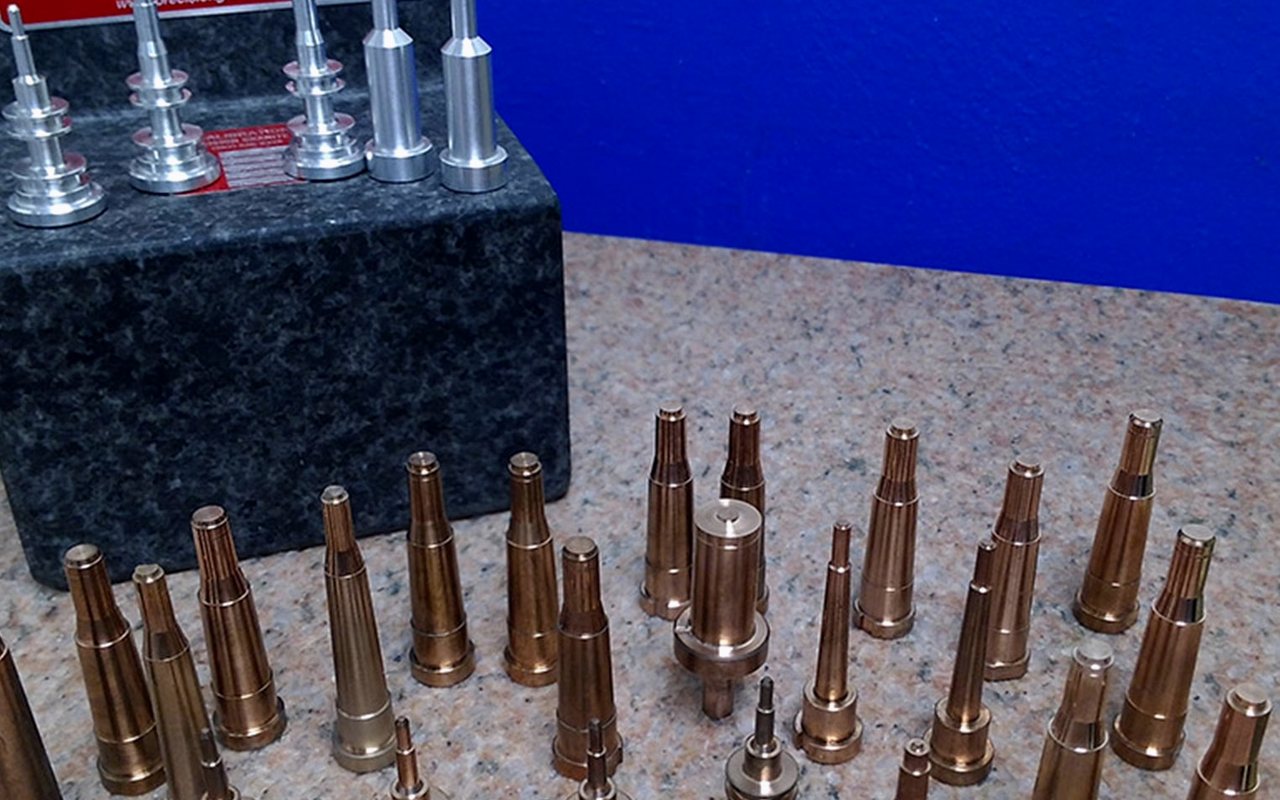
Piezas críticas donde el ajuste, la concentricidad y el acabado deciden si el ensamble funciona o si la línea se detiene.
Ver el servicio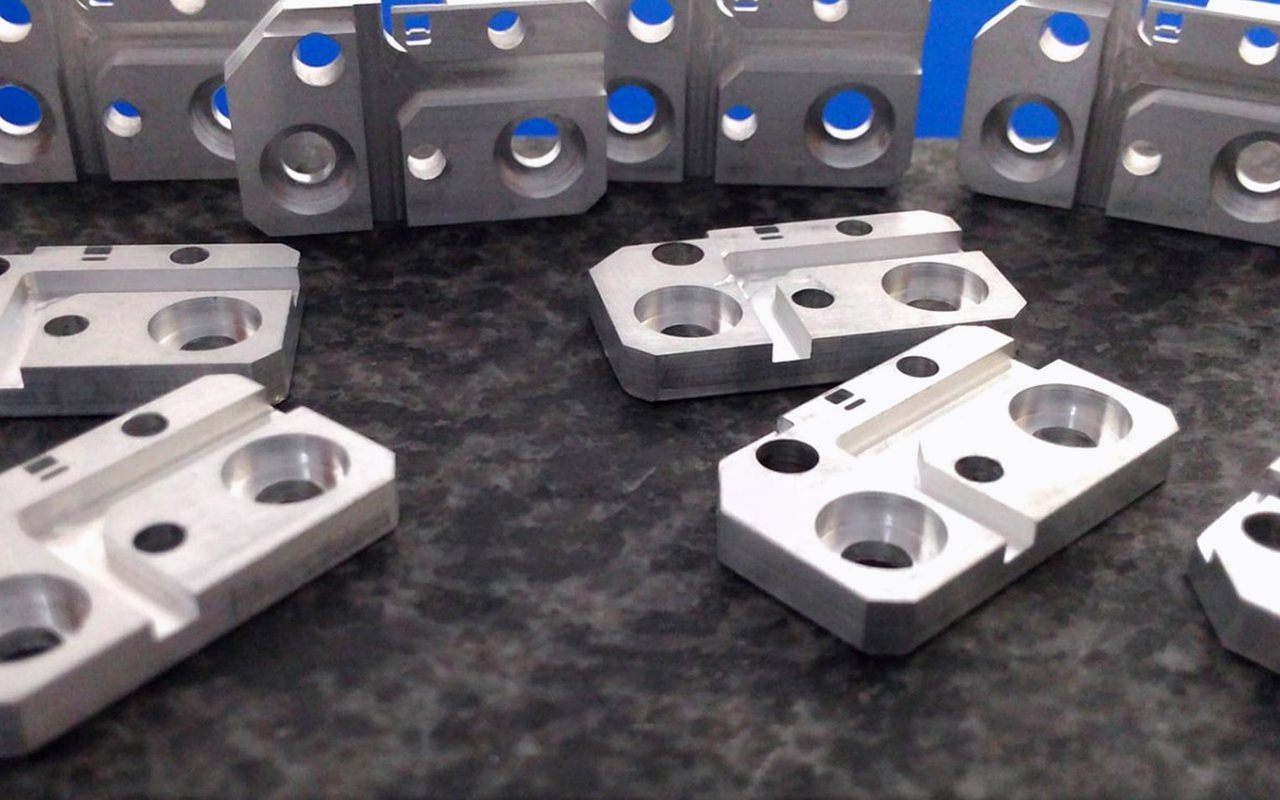
Porta-dados, placas rectificadas, punzones y matrices en acero herramienta templado, fabricados y mantenidos para producción real.
Ver el servicioEnvíenos su dibujo en PDF, STEP, IGES o DXF y reciba propuesta técnica y económica en menos de 24 horas hábiles.